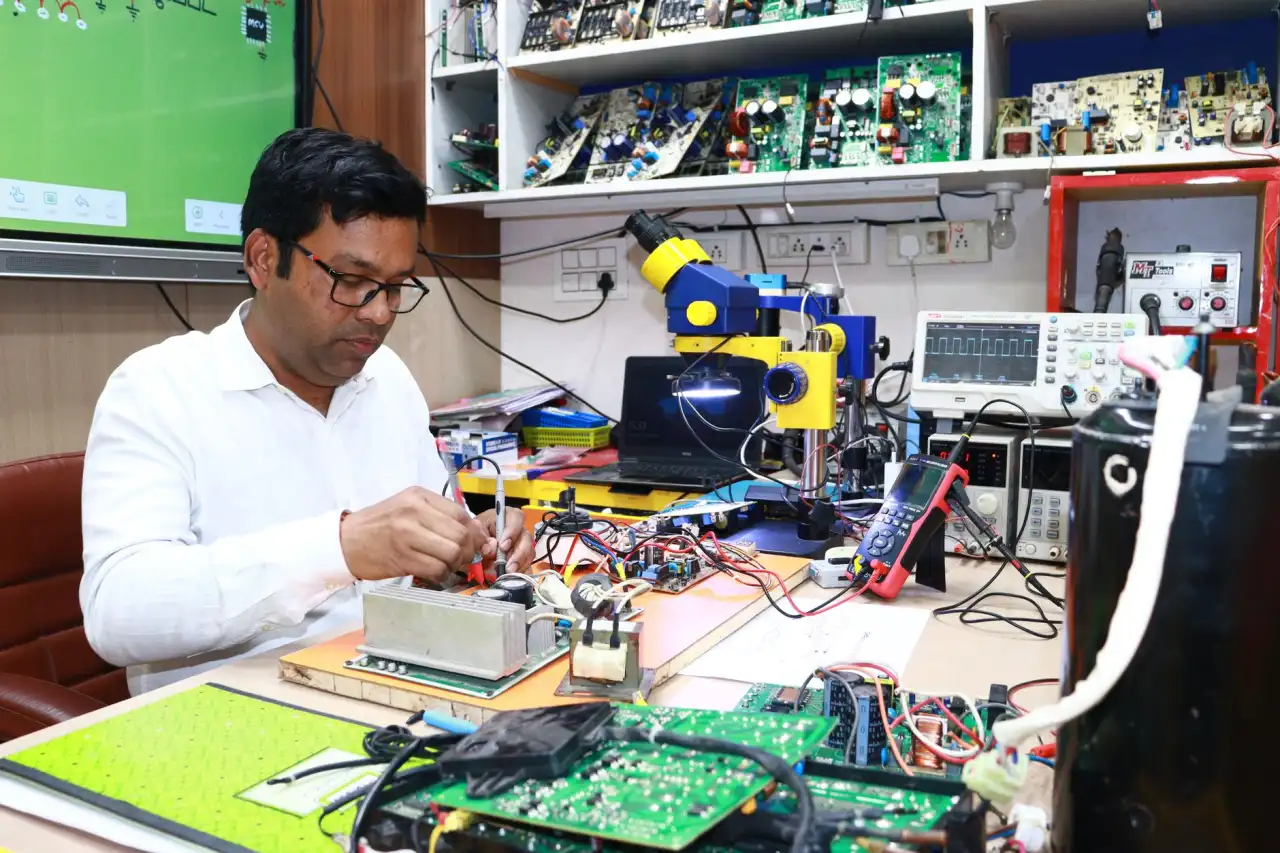
从原型到量产:渡梵科技样机组装与元器件选型实战案例
最近接手了一个医疗检测设备的开发项目,客户拿着原理图找到我们时,信心满满地表示已经完成了初步验证。但当我们拿到电路图设计文件,仔细过了一遍BOM表和布局后,发现至少有5个关键元器件的选型与系统功耗要求存在明显偏差——其中电源管理芯片的耐压余量仅留了15%,在量产环境下,这个数字意味着5%以上的早期失效风险。
选型失误:藏在BOM表里的“定时炸弹”
很多初创团队习惯在原型阶段使用“手边最顺手”的器件。比如某工业传感器项目中,工程师为了追求快速验证,在元器件选型时选了一颗通用型运放,结果在-20℃低温测试时,输出漂移直接超标3倍。我们的做法是:先做全温区仿真,再结合PCB制板的叠层结构,重新匹配了车规级器件。仅这一项调整,就让温度漂移从±12mV降至±1.8mV。

样机组装:一次失败教会我们的三件事
去年有个机器人主控板的样机组装案例,至今印象深刻。客户自己焊接了3块样板,全部在功能调试阶段出现通信中断。我们拆开检查后发现三个致命问题:
- BGA焊盘底部有微气泡,导致虚焊——返修率100%
- 电源层走线过细(8mil),瞬态压降达0.4V
- 散热焊盘未开窗,MOS管温度直冲125℃
重新规划电路图设计后,我们将电源干线加宽到40mil,并在底层增加了铜皮辅助散热。最终三块样板一次性通过72小时老化测试,MOS管温度稳定在78℃。这件事让我们意识到:样机组装不是简单地把器件焊上去,而是要对布局、焊接工艺、热管理做通盘考虑。
从原型到量产:数据驱动的决策链条
在最近的一个汽车电子项目中,客户要求在6周内完成从PCB制板到小批量试产。我们采用了“三步走”策略:第一周完成电路图设计优化,重点修正了高速信号线的阻抗匹配;第二周进行元器件选型,针对-40℃~125℃工作范围筛选了3家供应商的样品;第三周集中进行三版功能调试,通过自动测试脚本捕获了217个异常波形。对比客户原来的方案,我们的样机组装良率从72%提升到了96%,BOM成本反而降低了8%。

这里有个关键认知:功能调试不是终点,而是量产工艺的起点。我们在调试阶段就会同步做DFM(可制造性设计)检查,比如贴片机对0402封装的抛料率、波峰焊对通孔器件的透锡率。这些数据最终会反馈到电路图设计和PCB制板阶段,形成闭环优化。
给硬件工程师的实操建议
如果非要给一条最核心的建议,那就是:在样机组装阶段就引入量产思维。我们见过太多团队在原型阶段用昂贵的手工焊接件验证功能,结果到小批量时发现器件停产或工艺不可行。正确的做法是:
- 元器件选型时优先选择有多个货源、生命周期超过5年的型号
- PCB制板时预留至少20%的测试点,为后续功能调试铺路
- 在样机组装阶段就使用与量产相同的焊接温度曲线
这不是纸上谈兵。去年有家做智能门锁的客户,坚持在原型阶段用进口高价电容,结果量产时交期延误3个月。我们帮他们切换到国产替代方案后,不仅交期稳定,ESR指标还提升了12%。技术的价值,就在于把“能用”变成“好用”,把“样品”变成“商品”。