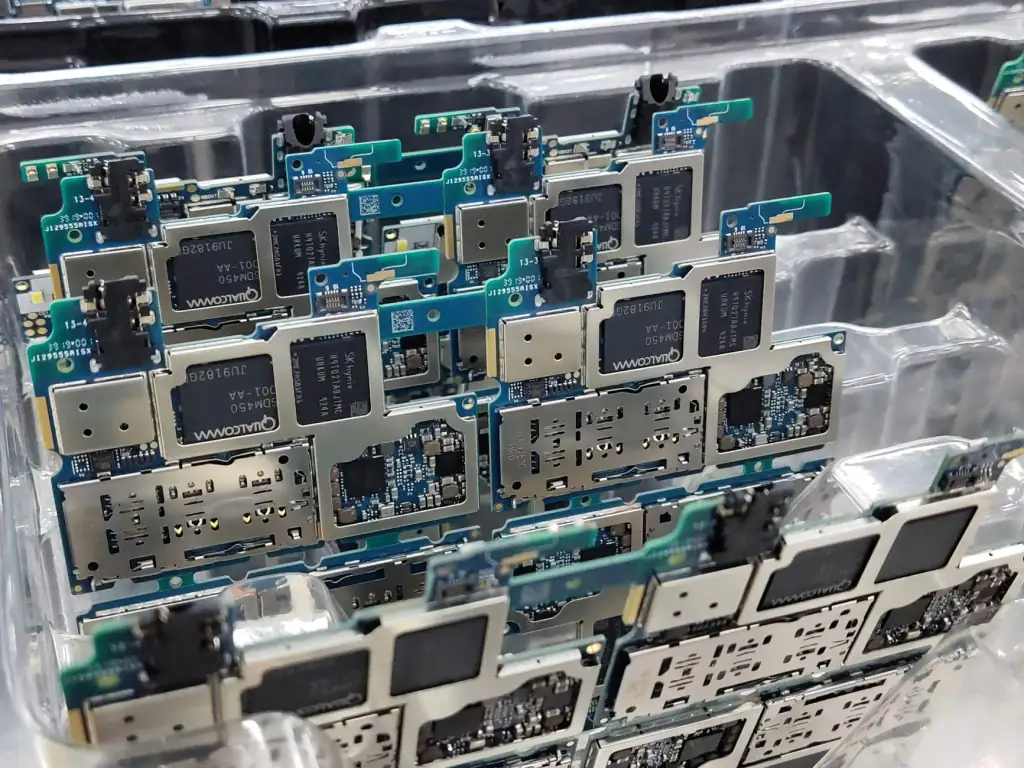
电路图设计到PCB制板:渡梵科技如何打通硬件研发全流程链路
一块工业控制板从概念到能跑通,中间隔着的不是某个环节的难度,而是链路衔接的损耗。多数硬件团队都有类似经历:原理图评审通过,PCB打样回来却发现封装画错;样机组装完成,上电后通信异常,排查两天才定位到是某个去耦电容选型时的ESR参数被忽略。问题往往不是出在单点能力上,而是电路图设计、PCB制板、元器件选型、样机组装、功能调试这几段之间的信息传递出了偏差。
链路断点通常藏在哪里
从原理图到物理板卡,信息会经历多次"翻译"。原理图里的网络标号,到了PCB布局阶段变成铜箔走线;BOM里的器件型号,到了采购环节可能因为封装不匹配被替换;调试阶段的测试点,如果在设计初期没有预留,探针都无处安放。渡梵科技在承接硬件研发项目时,习惯把这些问题前置处理:电路图设计阶段就同步考虑可测试性,关键信号预留测试焊盘或测试点,避免调试时飞线。
另一个高频断点是元器件选型的"纸面参数"与"实际工况"之间的差距。比如某颗LDO的PSRR曲线在1kHz时标称60dB,但实际负载瞬态响应可能因为输出电容的ESR偏高而振铃。选型时如果只看规格书首页的典型值,样机组装后很容易在功能调试阶段暴露出电源纹波超标的问题。

从原理图到裸板:三个容易被低估的细节
PCB制板不是简单的"连线游戏"。层叠结构的设计直接影响信号完整性和EMC表现。以四层板为例,常见的信号-地-电源-信号叠层,其电源平面与地平面之间的介质厚度决定了平面电容的大小,进而影响高频去耦效果。渡梵科技在制板前会与板厂确认阻抗控制要求,尤其是USB、以太网等差分信号,线宽线距需要根据实际叠层参数反算,而不是直接套用参考设计。
- 焊盘与钢网匹配:QFN封装的散热焊盘如果开窗比例不当,回流焊后容易出现虚焊或偏移,样机组装的一次通过率会明显下降。
- 丝印与位号:调试阶段找测试点全靠丝印,位号重叠或缺失会让功能调试效率打对折。
- 拼板与工艺边:小尺寸板卡如果不做拼板,SMT产线无法过机,制板成本反而更高。
这些细节不会在电路图设计阶段自动浮现,但会直接决定后续环节的顺畅程度。
功能调试不是"最后一公里",而是反馈闭环
调试阶段暴露的问题,往往需要回溯到设计源头。渡梵科技的做法是把功能调试中发现的典型问题整理成检查清单,反哺到下一次电路图设计和元器件选型中。比如某次调试中发现MCU的复位引脚对地电容选型偏大,导致上电复位时间超过规格书要求,后续项目就会在选型规则里加入"复位RC时间常数校核"这一项。
数据对比能说明链路打通的价值。以同一块四层控制板为例,链路割裂时(设计、制板、组装分属不同团队),从原理图冻结到功能调试通过平均需要4-6周,其中约40%的时间消耗在跨环节沟通和返工上。而渡梵科技采用全流程贯通模式后,同类项目的平均周期压缩到2-3周,样机组装的一次通过率从约65%提升到90%以上,功能调试阶段的硬件改板次数从平均1.8次降到0.5次以下。

硬件研发的效率瓶颈很少在单点技术上,更多在链路衔接的损耗里。电路图设计的可测试性预留、PCB制板的叠层与工艺确认、元器件选型的工况校核、样机组装的钢网与拼板匹配、功能调试的问题反哺——每一环都向前一步,整条链路的摩擦就会少一分。渡梵科技把这五个环节放在同一个项目视图下管理,目的不是追求某个环节的极致,而是让信息在环节之间传递时不失真、不等待。