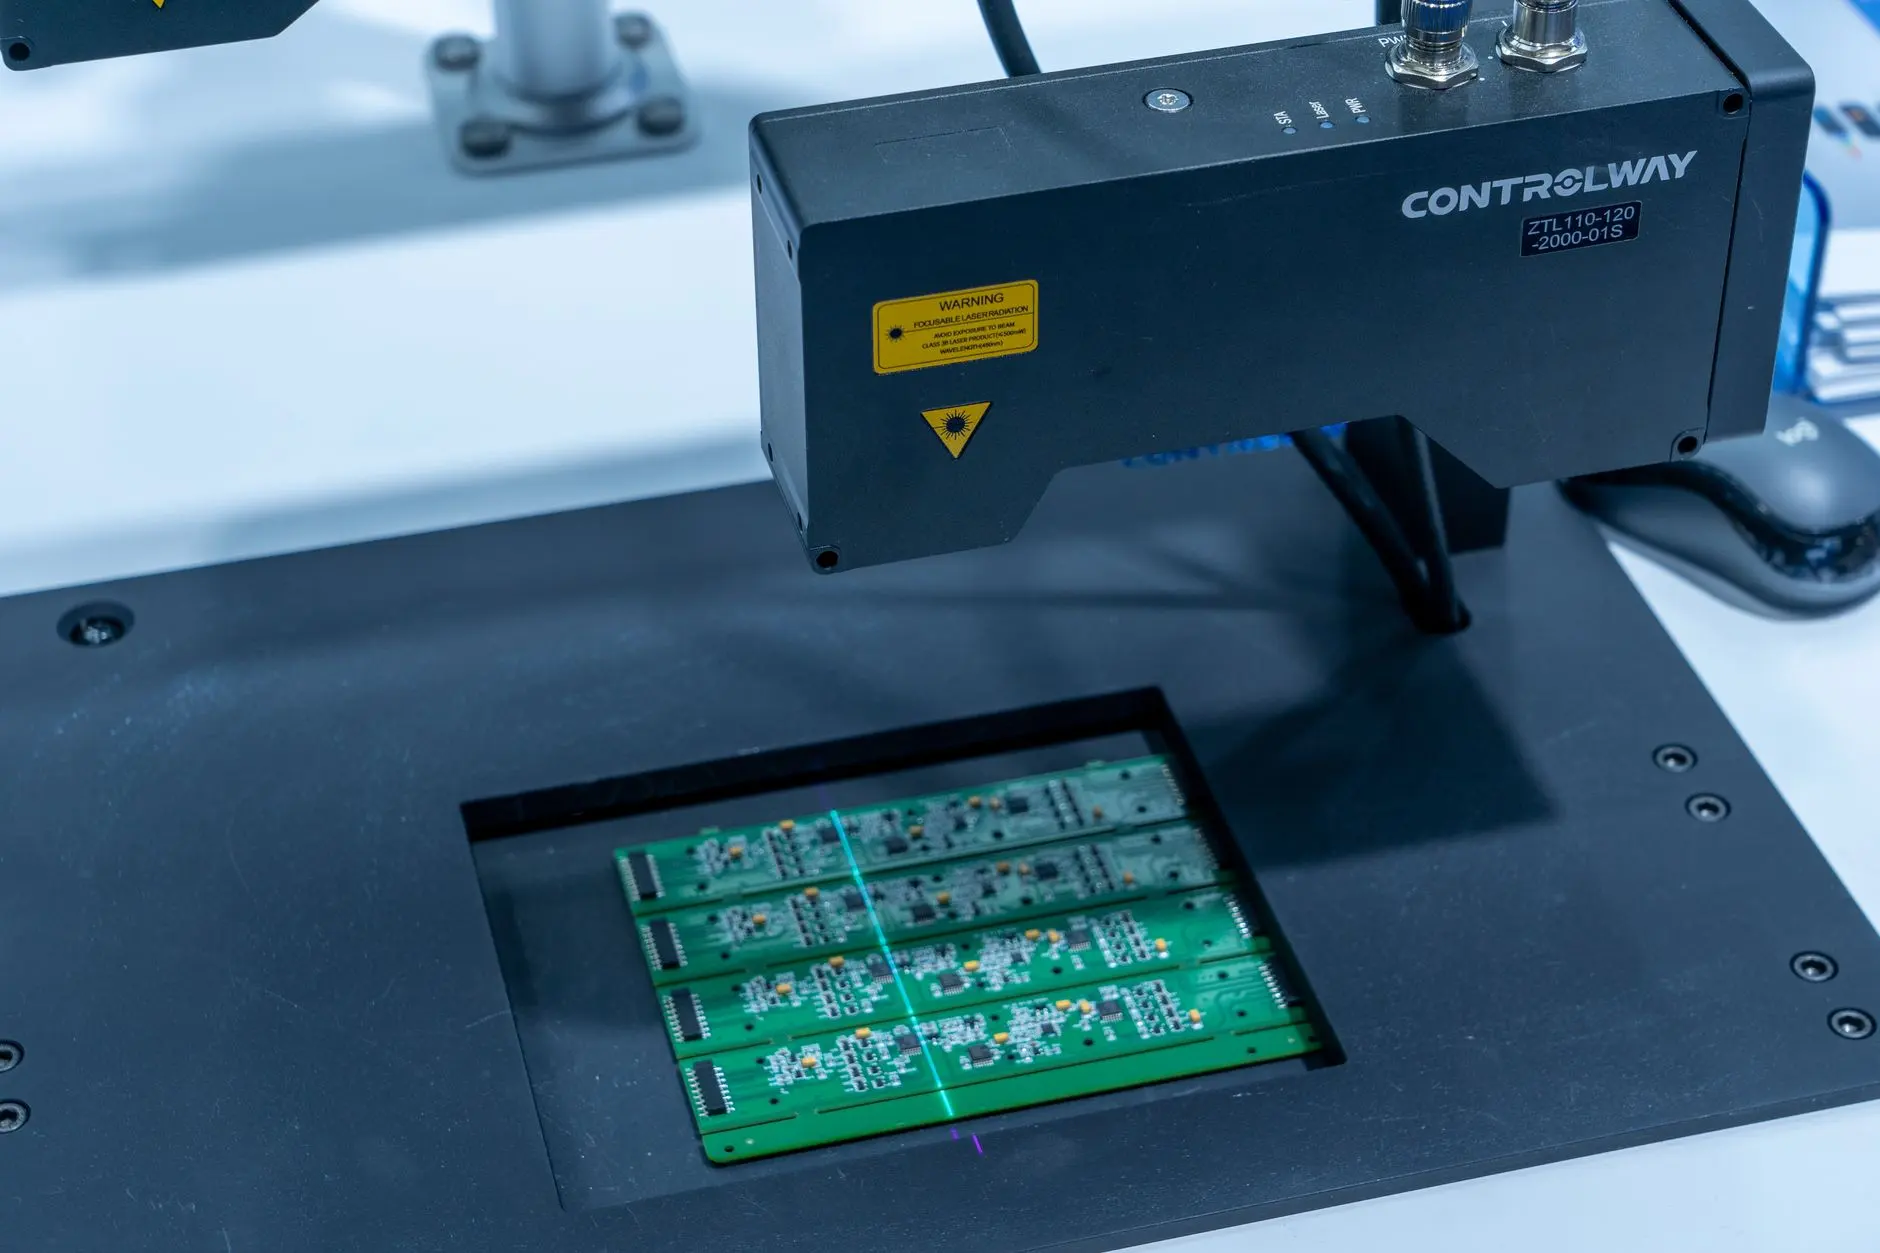
长三角硬件产品快速落地:PCB制板与样机组装协同流程解析
长三角的硬件创业者往往面临一个共同的痛点:方案验证周期被压缩到以周为单位,而PCB制板与样机组装之间的衔接缝隙,恰恰是项目延期的最大隐患。渡梵科技在服务江浙沪数十个硬件团队的过程中发现,真正决定产品落地速度的,不是单一环节的极致效率,而是电路图设计、PCB制板、元器件选型、样机组装、功能调试这条链路的协同质量。
一、从原理图到Gerber:设计阶段就要考虑工艺边界
很多工程师习惯把电路图设计交给EDA工具自动布线,却忽略了长三角板厂的主流工艺能力。以4层板为例,线宽/线距控制在4/4mil以上、最小过孔孔径0.2mm,是兼顾成本与良率的常见选择。如果设计阶段就规划好阻抗匹配和叠层结构,后续PCB制板的返工率能降低30%以上。
这里有个容易被忽视的细节:钻孔文件的命名规范。部分板厂对通孔、盲埋孔的识别依赖文件前缀,建议在输出Gerber时统一采用“T(Top)/B(Bottom)/V(Via)”命名规则。我们曾遇到客户因文件命名混乱,导致制板周期延长了整整4天——这在长三角的快速打样节奏里,足以让一个众筹项目错过窗口期。
二、元器件选型与备料:协同的隐藏瓶颈
PCB制板通常需要3-5天,而某些长周期物料的采购周期却在8周以上。因此,元器件选型建议在原理图定稿前就启动“可用性评审”,而不是等BOM清单出来后再去查库存。长三角的现货市场以ST、TI、NXP为主流,但诸如特定封装的MOS管或高精度基准源,往往需要提前锁定货源。
一个实用的做法是:在电路图设计阶段就建立“替代料清单”,每个关键器件至少准备2个pin-to-pin兼容的备选方案。这样即使主料缺货,样机组装环节也不会停工待料。渡梵科技内部的项目复盘数据显示,提前一周完成元器件选型确认的项目,整体交付周期平均缩短2.8天。
三、样机组装:焊接到结构验证的关键动作
样机组装不只是把元器件焊上去那么简单。对于包含QFN、BGA封装的板卡,回流焊曲线的设定必须参考锡膏供应商的规格书,特别是峰值温度和冷却速率。我们建议在首件组装时保留测温板,实测曲线与设定曲线偏差控制在±2℃以内,否则容易出现冷焊或桥连。
结构配合验证同样重要。PCB板边到外壳内壁的间隙,至少预留0.3mm余量;连接器高度与外壳开孔的配合误差,建议控制在0.1mm级别。这些看似琐碎的参数,直接决定了后续功能调试的稳定性——很多“时好时坏”的故障,根源其实是结构应力导致的接触不良。
四、功能调试的协同逻辑
功能调试阶段最怕的是“各环节互相甩锅”。我们的经验是,调试前先做电源完整性检查,用示波器确认各路电压的纹波在规格范围内,再逐级验证时钟、复位、外设接口。这样能把问题定位从“系统级”缩小到“模块级”,效率提升显著。
常见问题方面,调试中遇到的EMI超标或信号完整性异常,往往不是单一原因。比如某客户在样机组装后出现USB通信偶发失败,排查后发现是PCB制板时阻抗控制偏差(要求90Ω±10%,实际达到了95Ω),加上连接器焊盘过长导致。这类问题,单纯靠软件调试无法解决,需要回到设计源头修正。
五、协同流程的核心:信息透明化
在长三角,硬件迭代拼的不是单点最优,而是整个链条的信息同步速度。建议项目组每周固定一次“设计-制板-组装”三方对齐会,哪怕只是15分钟,也能把元器件选型变更、PCB制板进度、样机组装异常及时同步。渡梵科技在服务客户时,会提供一份协同检查表,涵盖从电路图设计到功能调试的28个关键检查项,帮助团队把隐性风险显性化。
一个可复用的经验是:在PCB制板启动前,先做一次“虚拟组装”评审,即用3D模型核对器件高度、干涉区域、散热路径。这个动作通常只花半天时间,却能在样机组装阶段避免80%的结构返工。硬件产品的落地速度,本质上取决于你愿意在前期花多少心思去消除后期的不确定性。