电路图设计与PCB制板协同流程及样机组装效率提升方案
在硬件产品开发中,电路图设计与PCB制板之间的衔接效率,往往直接决定了样机组装的周期与成本。很多团队在原理图阶段忽视可制造性验证,导致后续反复改板,拖累整个项目节奏。渡梵科技在服务数十个中小批量客户的过程中,总结出一套从原理图到样机交付的协同流程,今天拆解其中的关键节点。
一、电路图设计阶段的“三同步”原则
传统流程里,原理图绘制完成才启动元器件选型和PCB预布局,这种串行模式在高速信号或电源密集型项目中极易返工。我们建议在电路图设计初期就同步完成三件事:关键器件封装确认、电源树功耗估算、信号完整性预评估。例如,某工业传感器项目在原理图阶段提前锁定LDO与DC-DC的封装兼容性,避免了后期因散热焊盘尺寸不符而重画PCB的尴尬。
元器件选型不是简单的替代库调用。要结合库存周期、最小起订量和替代料兼容性做多维筛选,尤其是涉及多层板内层阻抗控制的阻容件,必须核对厂家规格书中的寄生参数。这一步做扎实,后续PCB制板的良率能提升15%以上。
二、PCB制板与样机组装之间的“预演”机制
PCB制板完成后,不要急于直接进贴片机。我们会在Gerber文件基础上做一次DFM可制造性检查,重点核对焊盘开窗、丝印压盘和测试点分布。这个环节看似多余,却能将样机组装的焊接缺陷率从常见的3%降到0.5%以内。渡梵内部还要求做一次“虚拟贴装”仿真,即用坐标文件与BOM清单交叉校验,确保每个位号的极性方向在软件层面先纠错一遍。
样机组装阶段最容易忽略的是散热与应力的物理验证。特别是功率器件密集的板卡,建议在组装前用热成像模拟软件预判热点区域,并据此调整螺丝孔位或增加导热垫。我们曾帮助一个电机驱动客户,在样机组装阶段发现过孔载流不足,及时将过孔阵列从6个增至12个,避免了整板烧毁的风险。
2.1 功能调试的“分层验证”策略
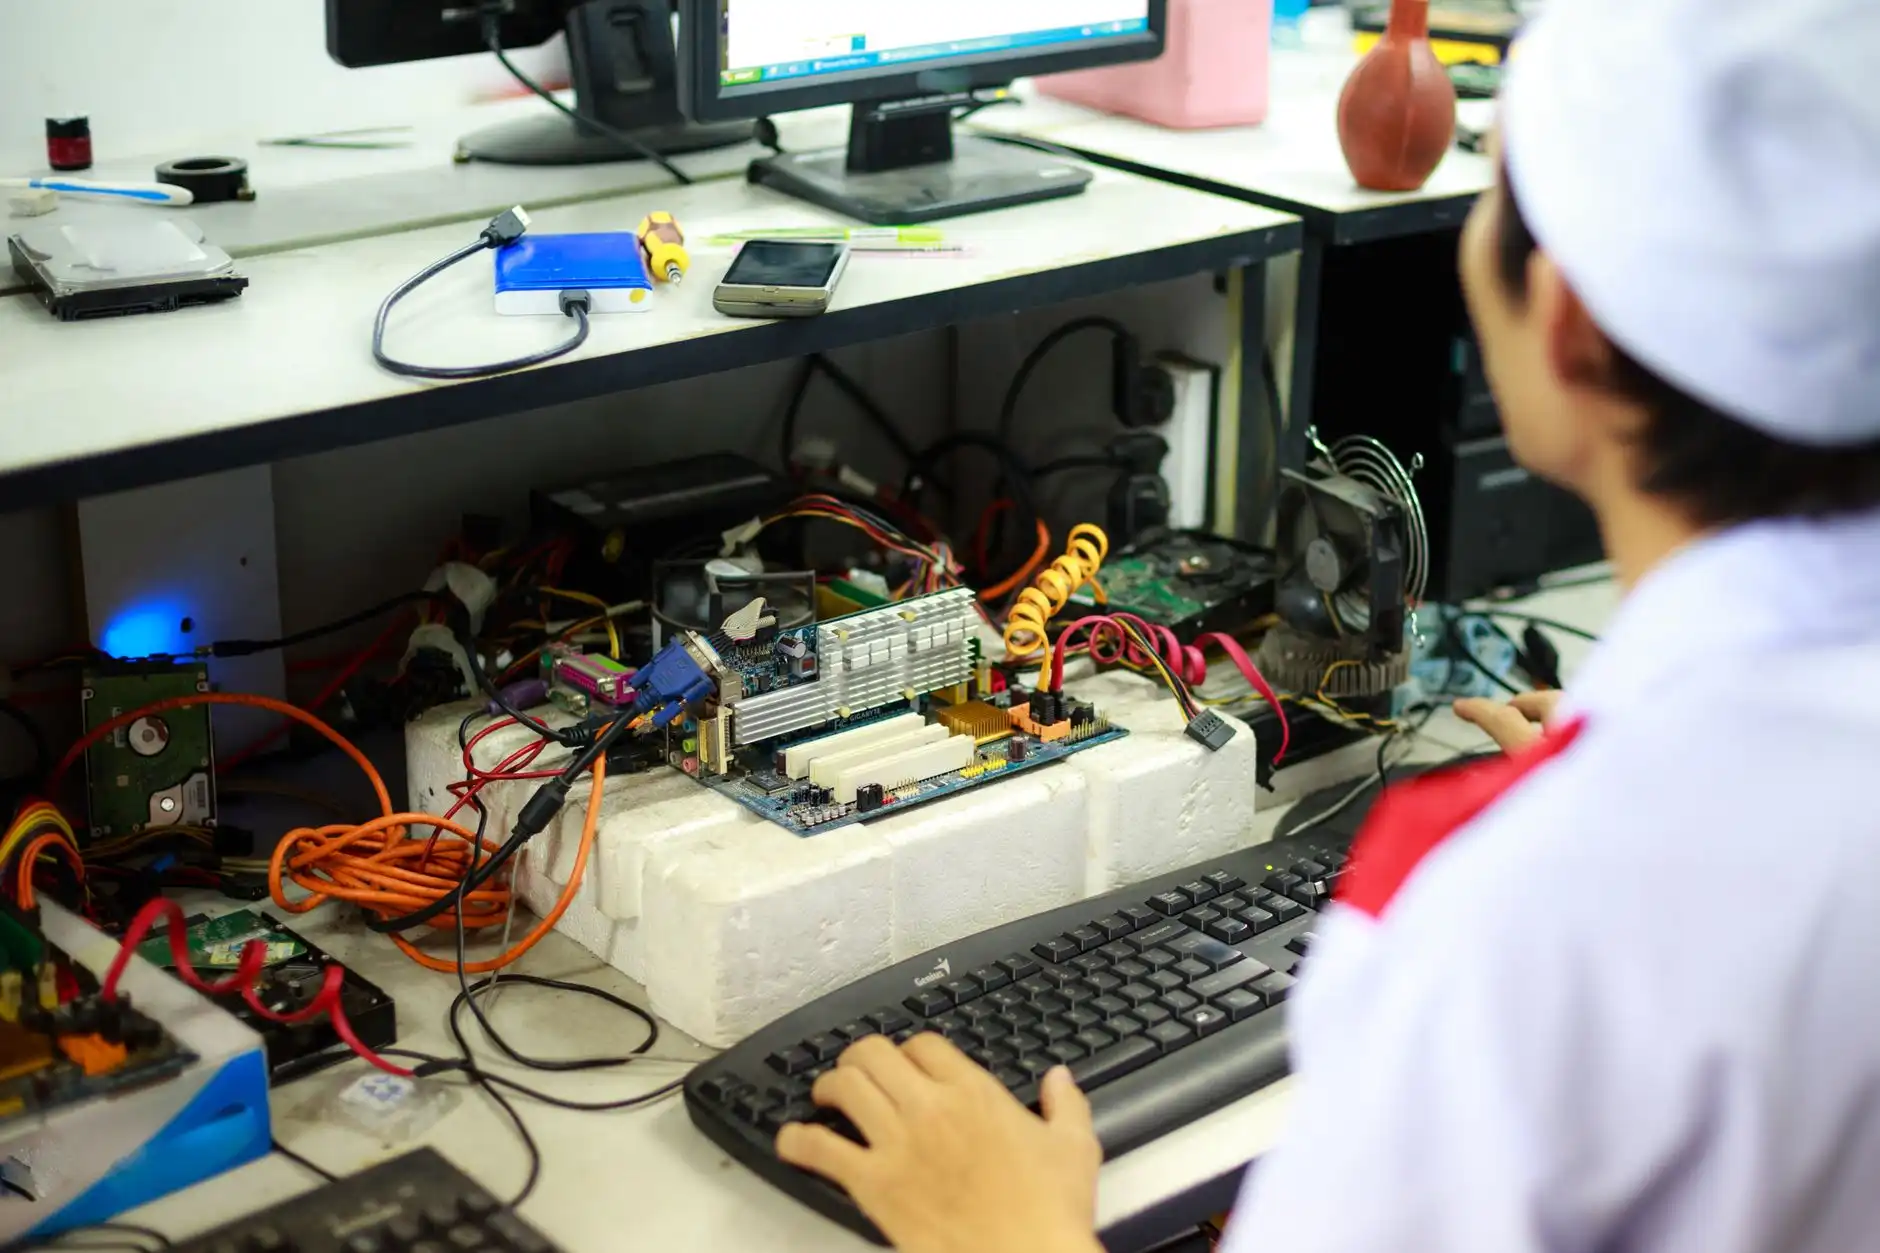
功能调试不是等整机装好再通电解bug。更高效的做法是模块级先行验证——电源部分单独上电,MCU最小系统单独跑程序,传感器接口用信号发生器模拟输入。这样每个功能块在样机组装前就已确认基本正常,最后联调时只需关注跨模块的时序和协议问题。实践数据显示,这种分层调试法能让总调试时间压缩40%左右。
三、案例:一款手持式气体检测仪的7天交付
客户要求从原理图到10台样机交付仅用7个自然日。渡梵团队将流程拆解为:第1天完成电路图设计与元器件选型冻结,第2天进行PCB预布局与阻抗计算,第3天下单制板并同步启动钢网制作,第4-5天PCB到料后立即完成首件焊接,第6天进行功能调试与校准,第7天整机组装。关键制胜点是在原理图阶段就与PCB工厂确认了层叠结构和最小线宽,省去了常规的工程问询环节。
这个项目中,元器件选型时直接选择了现货库存充足的宽温型运放,虽然单价略高,但避免了等待海外调货的时间成本。样机组装时采用局部回流焊+手工补焊的混合方式,既保证了BGA器件的焊接质量,又灵活处理了异形连接器。
四、效率提升的底层逻辑
综合来看,电路图设计、PCB制板、样机组装、元器件选型、功能调试这五个环节并不是孤立节点,而是相互反馈的闭环系统。建议团队每周做一次“失效模式复盘”,把每个项目中的异常点整理成checklist,反哺到下一轮原理图设计规范中。渡梵科技内部积累了超过200条此类规则,直接嵌入EDA工具的DRC检查脚本里,实现自动化拦截。
如果你的团队正面临样机迭代慢、调试反复的痛点,不妨从上述流程中选取一两个切入点先行改进。硬件开发的效率提升往往不是单点突破,而是把每个环节的确定性做足,让下一道工序无需猜测。